筛分设备选型与工艺优化:从石料生产线到选矿车间的效率提升路径
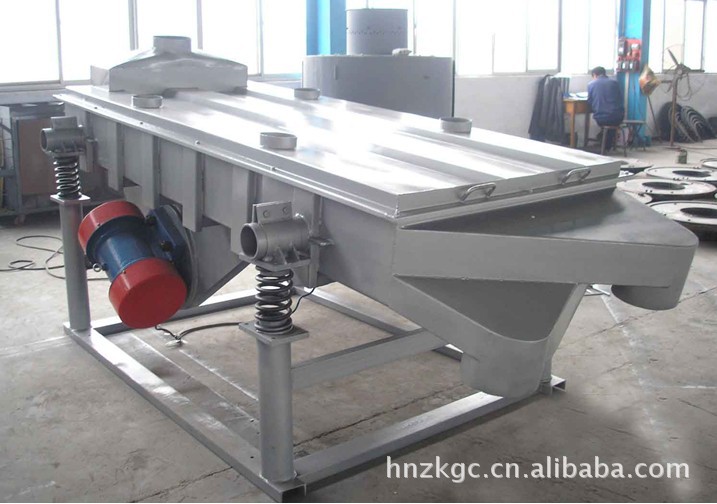
在矿山机械领域,破碎往往被视为生产线的"主角",而筛分设备则常被当作辅助环节。但从大量石料生产线和选矿车间的实际运行数据来看,筛分效率每下降5个百分点,整条线的合格产品产出率可能下滑8%—12%,返料量和设备磨损同步上升。河北地区砂石骨料与金属矿加工企业密集,筛分环节的选型与工艺匹配问题尤为突出。本文结合行业运行数据与工程实践,围绕筛分设备的类型选择、工艺配置与维护要点展开分析。
一、筛分设备的主要类型与适用边界
按运动方式划分,矿山筛分设备主要包括圆振动筛、直线振动筛、高频筛和滚筒筛等。圆振动筛结构简单、处理量大,是石料生产线中骨料分级的主力机型,常用于颚式破碎机或锤式破碎机之后的二段、三段筛分;直线振动筛多用于脱水、脱介和细粒级物料分级,在选矿设备流程中与振动筛配件配合使用较为普遍;高频筛则针对0.5mm以下的细粒物料,在尾矿干排和精矿脱水环节优势明显。
需要强调的是,设备类型没有绝对优劣,关键在于与物料特性匹配。以河北某年产300万吨砂石骨料项目为例,其石灰岩原料含泥量约3.5%,最初采用单层圆振动筛处理,筛网堵塞频繁,实际筛分效率仅72%。后调整为双层圆振动筛并加装聚氨酯筛网,配合前端皮带输送机降低给料落差,筛分效率提升至89%,合格骨料占比提高约11个百分点。
二、筛分效率的关键影响因素
筛分效率受物料性质、设备参数和操作条件三方面共同制约。物料方面,含水率超过6%时细粒物料易黏结成团,筛孔有效通过面积显著下降;物料中片状、针状颗粒比例偏高时,透筛概率也会降低。设备参数方面,振幅、振频、筛面倾角和筛孔形状构成核心变量,通常圆振动筛倾角控制在15°—20°,振幅在4—6mm区间调整较为合理。
操作条件常被忽视,却对实际效果影响很大。给料不均会导致筛面局部过载,形成"料层过厚—透筛不足—返料增加"的恶性循环。行业统计显示,给料波动幅度控制在±10%以内的筛分设备,其筛网寿命平均延长20%以上。这也是振动筛配件更换频率在不同企业间差异明显的主要原因之一。
三、工艺配置中的常见误区与优化方向
不少石料生产线在配置筛分设备时存在两个典型误区:一是筛分面积预留不足,按理论处理量的上限选型,忽视物料含水率和含泥量的波动;二是筛分与破碎环节闭路循环设计不合理,返料皮带输送机能力偏小,造成系统瓶颈。
优化方向可从三方面入手。其一,按实际工况的1.15—1.25倍系数确定筛分面积,为物料波动留出余量;其二,在选矿设备流程中引入预先筛分,将合格粒级提前分出,减少破碎机无效做功,某铁矿选厂采用该方案后破碎段电耗下降约9%;其三,重视筛网材质与张紧方式,聚氨酯筛网在湿黏物料中寿命可达金属筛网的2—3倍,而张紧力不足会导致二次振动,加速筛网疲劳断裂。
四、维护管理与数据化监测
筛分设备的故障多集中于筛网破损、轴承过热和横梁开裂。建立以振动值、轴承温度和筛网磨损量为核心指标的巡检记录,能够将非计划停机控制在较低水平。河北部分矿山机械设备企业已开始为振动筛加装在线监测模块,实时采集振幅与轴承温度数据,异常时自动报警,实践表明可使突发故障率下降约30%。
总体而言,筛分设备的价值不在于单机参数有多亮眼,而在于与破碎、输送环节形成稳定匹配的系统能力。从物料特性出发选型,以工艺数据支撑优化,再辅以规范的维护管理,才是提升石料生产线和选矿车间整体效率的可靠路径。